 发送邮箱:
 致电我们:510-87555500
 Whatsapp:18006174555
 搜索
 中文简体
 English
 日本語
 русский
 عربى
 获取联系

桥梁制造:精密钢板加工,打造安全、耐用的基础设施
当业主或总承包商对桥梁项目进行验收时,制造车间才是真正控制风险的地方。单个焊缝若未能通过检验,就可能导致钢箱梁的安装延误数周;累计公差漂移仅几毫米,就可能使原本平顺的路面对齐变成耗资巨大的现场调整。从事桥梁钢结构制造的厂商深知,这项工作绝非在普通车间里切割和焊接钢板那么简单。它需要将尺寸精度、焊缝质量、涂层性能和交付顺序作为一个相互关联的系统来统筹管理。
内容
桥梁制造的真正要求是什么
桥梁制造在几个重要方面与普通建筑钢结构有所不同。其钢材厚度更大,所承受的荷载为动态荷载,且使用环境通常包括冻融循环、交通振动,有时还包括沿海或工业环境中的空气。这些条件对材料选择、接头设计和表面防护提出了具体要求。
强度与耐用性
桥梁主梁和箱型截面的设计旨在承受来自车辆或行人的活荷载、风荷载以及地震作用。基础钢材通常为结构用钢,具有保证的屈服强度和低温冲击韧性,例如中国设计规范中的Q345q或Q370q,或欧洲标准中的S355和S460。制造商必须追溯每块钢板的炉号,并向监理工程师提供相关文件。
精密工程
桥梁构件通常采用分段制造,随后在现场进行组装。接头处的拼装间隙必须控制在较窄的范围内,且钢箱梁的拱度必须与图纸中的理论曲线相符。当钢板厚度达到40毫米或以上,且几何形状包含腹板和桥面板中的纵向加劲肋时,数控切割机、钻孔机和铣床是必不可少的。
定制
大多数桥梁结构都是独一无二的项目。即使重复使用标准横截面,不同地点的跨度布置、现场限制和基础位置也各不相同。因此,制造商需要具备生产非标准形状的能力,并在切割钢材之前,根据实际现场测量数据调整施工图。
从详细设计到现场安装:流程如何展开
桥梁制造是一个分阶段进行的过程,从工程设计进入生产阶段,随后进入精加工和运输阶段。每个阶段都有相应的产出和质量控制点。
详细设计和施工图
在进行钢材切割之前,制造商会绘制施工图,其中明确标注了每块钢板、加劲板、接头和螺栓孔的位置。在此阶段,还会明确焊接符号,并根据设计模型对整体几何形状进行核对。拥有内部详图设计团队的制造商,在初步设计发生变更时能够迅速作出响应。
材料选择与切割
钢板根据指定的钢种和冲击性能进行订购,随后采用数控火焰切割或等离子切割进行定尺切割。在条件允许的情况下,会在切割机上对全熔透焊缝进行坡口加工。通过严格控制切边质量,可以减少焊接前的修整工作量。
焊接与装配
焊接是桥梁制造中的关键工序。桥梁制造商不应依赖普通焊工,而应针对每种材料类别和厚度范围遵循合格的焊接工艺规程(WPS/PQR)。组装顺序应设计为尽可能减少收缩,并使用临时夹具固定构件几何形状,直至焊接完成。随后对根部焊道和盖面焊道进行无损检测,最常见的是对对接焊缝进行超声波检测(UT),并对腹板与翼缘接头处的角焊缝进行磁粉检测(MT)。
表面处理与涂层
焊接完成后,制造好的构件先进行抛丸处理,然后进入涂装生产线,依次涂覆底漆、中涂漆和面漆。所需的干膜厚度通常由客户的规格要求或国家标准规定。对于要求最严苛的环境,路面板会采用厚膜涂层系统或金属涂层,因为该部位更容易受到盐分和湿气的侵蚀。
运输与现场安装
桥梁构件通常体积过大,无法作为整体运输。制造商必须决定在何处将结构切割成便于运输的部件,以及如何标记匹配面,以便在现场进行简便的安装。工厂与安装队伍之间保持良好的沟通,有助于避免因吊耳方向错误或临时支撑缺失而导致的延误。
公差、标准与质量验收
切勿将合同中规定的公差视为单纯的文书工作。这些公差界定了平整的桥面与现场安装质量不佳之间的界限。真正理解这些数值实际含义的制造商,既会精确控制车间加工尺寸,同时也会为焊接收缩和现场安装荷载预留合理的余量。
| 参数 | 典型控制 | 为何重要 |
| 构件总长度 | ±2 毫米或 ±3 毫米(视跨度而定) | 接头配合与误差分布 |
| 腹板垂直度 | H/1000,最大 3 毫米 | 箱型截面的承载能力与稳定性 |
| 翼缘宽度 | ±3 毫米 | 与桥面板及横梁的连接 |
| 焊接后的拱度 | 全跨度范围内 ±10 毫米 | 保持设计的一阶弯矩曲线 |
| 穿孔螺栓孔位置 | ±1 毫米组公差 | 高强度螺栓连接的配合 |
降低现场风险的一种有效方法是在车间进行试装,特别是对于弯曲段或共用一个接头的多件式构件。虽然这不能保证在现场能完美契合——因为在运输和吊装过程中支撑条件会发生变化——但它能在起重机抵达之前很早就发现最常见的不匹配问题。
桥梁钢结构采购的实用注意事项
在为桥梁项目评估制造合作伙伴时,不要仅局限于查看产能宣传册。应询问对方是否承接过规模和复杂程度相似的项目,其焊接质量体系如何,以及车间如何确保详细图纸与现场实际情况保持一致。归根结底,采购方购买的并非钢板或涂装人工,而是受控公差、按计划交付,以及对各构件之间相互影响的深刻理解。
- 索取一份由该制造商供应箱型梁、工字梁或板结构的桥梁项目清单,其中应包括跨径和钢材等级。
- 核查制造商如何管控施工图绘制流程,以及详图绘制人员是否基于与顾问相同的設計模型进行工作。
- 确认现场和车间是否具备无损检测能力,以及无损检测人员的资质。
- 审查表面处理和涂装流程,因为桥面涂层若漏涂一层,可能会导致未来的维护成本增加。
在确定制造商之前,了解预期表现的最稳妥方法是研究在实际供应链中,钢结构设计与制造之间是如何关联的。施工图和细部设计是应对项目尺寸风险的第一步,而拥有丰富细部设计经验的制造商能够减少生产和安装过程中的意外情况。
实际桥梁项目作为能力的证明
评估桥梁制造供应商的可靠方法之一,是考察其在几何形状、钢材厚度和交货条件方面具有可比性的已完成项目。在高速公路跨线桥用钢箱梁领域,制造顺序与现场安装顺序之间的协调关系,往往决定了项目能否按计划推进。
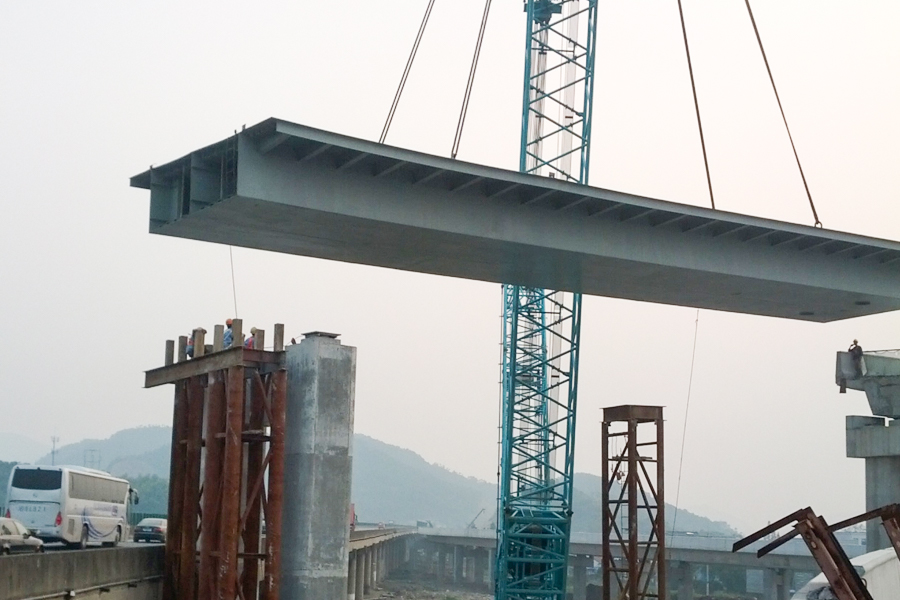 宁波G15高速公路上的钢箱梁桥该项目展示了如何利用一台配备450吨配重、起重高度为18米的500吨履带起重机,在运营中的高速公路上方精确安装一段5,500吨的钢箱梁,该案例对监督类似的高速公路跨越结构的制造具有参考价值。查看产品 →
对于跨越水域或现有道路的高速公路桥梁,制造车间必须根据现有起重设备的能力和允许的交通中断时间,将结构划分为若干部分。上海大路线普兴高速公路桥的建造,就需要对桥段长度进行周密规划,以确保桥梁能够顺利就位,同时避免过长的交通中断时间。
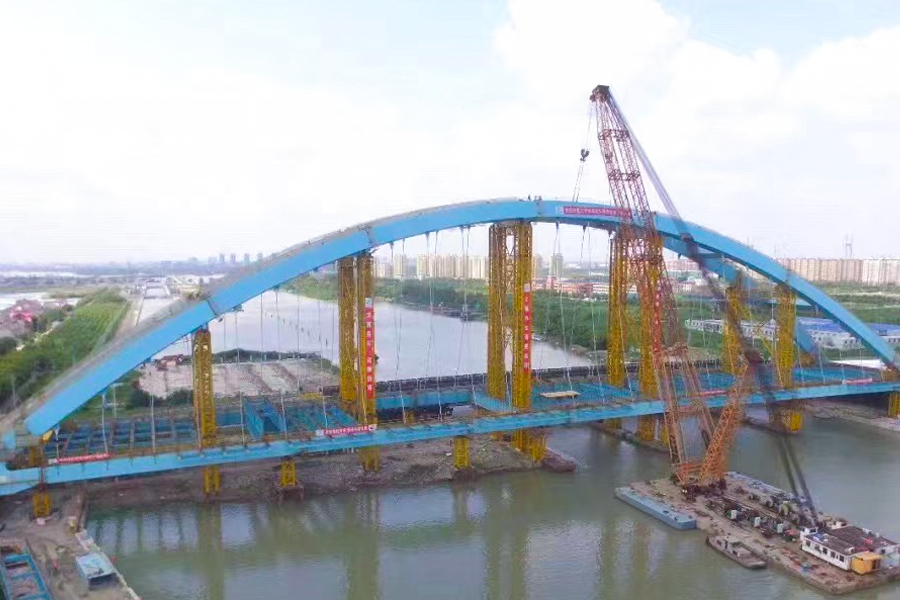 上海大路线普兴公路桥作为一座230米长的篮柄式系杆钢拱桥,该项目需要对现场安装进行细致的段落规划,以此展示如何通过合理的制造顺序,在现有道路上进行安装时将交通干扰降至最低。 查看产品→
桥梁在工业设施中也被用作通道结构。孟加拉国的一个发电厂项目中,就包含了一座跨越运河的钢制引桥,其设计目的是为了支持重型设备在场地与主厂区之间的运输。此类项目要求制造商不仅要像钢板加工人员那样思考,还要像安装工程师那样思考,因为这些构件必须能够适应狭窄的施工场地。
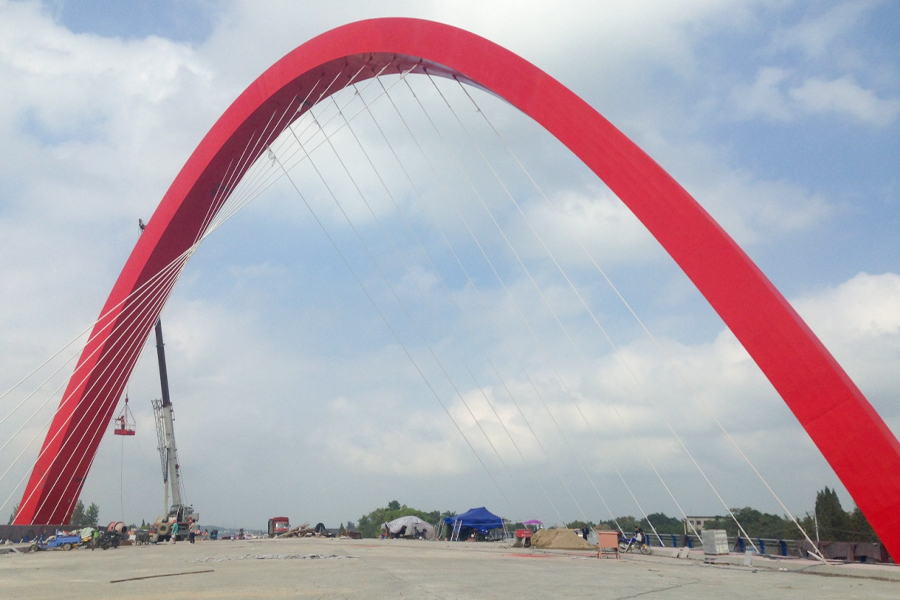 孟加拉国发电厂运河引桥作为工业通道,这座横跨运河、跨度为42米的单跨桥在设计时充分考虑了狭窄的施工场地,这凸显了制造商在处理重型设备运输时,必须像安装工程师那样进行思考。查看产品 →
选择一家可验证的制造合作伙伴
桥梁构件的采购属于周期较长的决策。钢材通常是根据施工图下单订购的,一旦与现场情况不符,便无法退货。因此,在项目启动前实地考察工厂,或者至少审核近期桥梁订单的焊接和检验记录,是明智之举。在此类工作中,企业的历史和过往业绩至关重要。您可以在公司简介页面上进一步了解其生产规模及已交付项目的范围。
有意合作或需进一步了解?


 18006174555
 510-87555500

版权所有 © 2025无锡容博智能装备有限公司 保留所有权利
